Welke meetonzekerheid moet ik meenemen bij de beoordeling van trillingswaarden?
Bij de beoordeling van trillingswaarden moet je rekening houden met een meetonzekerheid van doorgaans 10 tot 20 procent op de gemeten waarde. Dit betekent dat een meting van 4,5 mm/s in werkelijkheid ergens tussen de 3,6 en 5,4 mm/s kan liggen. Voor kritische machines in de procesindustrie is het verstandig om deze bandbreedte expliciet mee te wegen voordat je een onderhoudsbeslissing neemt. De volgende secties gaan dieper in op de oorzaken van meetonzekerheid en hoe je hier in de praktijk mee omgaat.
Hoe groot is de typische meetonzekerheid bij trillingsmetingen?
De typische meetonzekerheid bij trillingsmetingen ligt tussen de 10 en 20 procent van de gemeten waarde, afhankelijk van de meetomstandigheden, de gebruikte apparatuur en de ervaring van de uitvoerder. Bij nauwkeurig gekalibreerde apparatuur en een gestandaardiseerde meetopstelling kan de onzekerheid worden teruggebracht tot onder de 10 procent. Onder minder gecontroleerde omstandigheden kan zij echter oplopen tot 25 procent of meer.
Deze bandbreedte is geen tekortkoming van de meettechniek, maar een inherent gevolg van de complexiteit van roterend mechanisch gedrag. Trillingswaarden zijn nooit statisch: ze variëren met belasting, temperatuur, toerental en de koppeling met omliggende constructies. Een betrouwbare meting is daarom altijd een momentopname die met de nodige marge moet worden geïnterpreteerd.
Voor elektromotoren en pompen die worden beoordeeld aan de hand van ISO 10816-grenswaarden, is het essentieel dat de meetonzekerheid expliciet wordt meegenomen in de rapportage. Een meting die net onder een alarmgrens valt, kan bij een onzekerheid van 15 procent in werkelijkheid al in de gevarenzone liggen.
Welke factoren beïnvloeden de nauwkeurigheid van een trillingsmeting?
De nauwkeurigheid van een trillingsmeting wordt bepaald door vier hoofdfactoren: de kwaliteit en kalibratie van de sensor, de montagemethode van de sensor, de meetlocatie op de machine en de bedrijfsomstandigheden tijdens de meting. Elk van deze factoren kan afzonderlijk al enkele procenten onzekerheid introduceren; samen kunnen ze de totale meetfout aanzienlijk vergroten.
- Sensorkwaliteit en kalibratie: Een verouderde of niet-gekalibreerde accelerometer introduceert systematische fouten die door geen enkele meetmethode worden gecorrigeerd. Kalibratie volgens fabrieksspecificaties is een basisvereiste.
- Montagemethode: Een vastgeschroefde sensor geeft de meest nauwkeurige resultaten. Magneetmontage introduceert al enige resonantie-effecten; handsondemetingen zijn het minst nauwkeurig en worden alleen gebruikt voor oriënterende scans.
- Meetlocatie: Meet altijd zo dicht mogelijk bij het lager, in de richting van de belasting. Een afwijkende positie van zelfs enkele centimeters kan de gemeten waarde merkbaar beïnvloeden.
- Bedrijfsomstandigheden: Variaties in belasting, toerental of temperatuur tijdens de meting leiden tot spreiding in de resultaten. Meet altijd onder representatieve, stabiele bedrijfsomstandigheden.
Naast deze technische factoren speelt de ervaring van de uitvoerder een grote rol. Een specialist die weet welke meetpunten representatief zijn en hoe hij stoorsignalen herkent, levert structureel betrouwbaardere resultaten dan iemand die een meting mechanisch uitvoert zonder die achtergrondkennis.
Hoe beïnvloedt meetonzekerheid de beoordeling van ISO 10816-grenswaarden?
ISO 10816 deelt trillingswaarden in vier zones in: A (nieuw), B (acceptabel), C (alarm) en D (gevaarlijk). De meetonzekerheid beïnvloedt de beoordeling direct wanneer een gemeten waarde dicht bij een zonegrens ligt. Bij een onzekerheid van 15 procent en een meting van 4,5 mm/s kan de werkelijke waarde al in zone C vallen, ook al suggereert de meting nog zone B.
Een praktische aanpak is om een veiligheidszone van 10 tot 15 procent rondom elke grenswaarde te hanteren. Valt een meting binnen deze marge, dan is aanvullende verificatie nodig voordat je een definitieve beoordeling maakt. Dit voorkomt zowel onterechte alarmering als het missen van een beginnende defecttoestand.
Voor machines in kritische processen, zoals pompen in de chemie of ventilatoren in de voedingsmiddelenindustrie, is het verstandig om de ISO 10816-grenswaarden intern strenger te stellen dan de norm vereist. Door de eigen alarmgrenzen 10 procent lager te leggen dan de normgrens, bouw je een buffer in die de meetonzekerheid compenseert en meer reactietijd biedt bij een oplopende trend.
Wanneer moet je een trillingsmeting laten herhalen of valideren?
Een trillingsmeting moet worden herhaald of gevalideerd wanneer de gemeten waarde binnen de onzekerheidsmarge van een grenswaarde valt, wanneer de meting afwijkt van een eerdere trend, of wanneer de meetomstandigheden tijdens de meting niet representatief waren. Herhaling is ook noodzakelijk na een interventie, zoals een uitlijning of lagervervanging, om het effect te bevestigen.
Specifieke situaties die altijd een herhaalmeting rechtvaardigen:
- De gemeten waarde ligt minder dan 15 procent onder een alarm- of stopgrens.
- Er was sprake van variabele belasting of een niet-stabiel toerental tijdens de meting.
- De sensor werd met een handsonde gehouden in plaats van vast gemonteerd.
- De meting wijkt meer dan 20 procent af van de vorige routinemeting zonder duidelijke oorzaak.
- De machine vertoont hoorbare of voelbare veranderingen die de meting niet volledig verklaren.
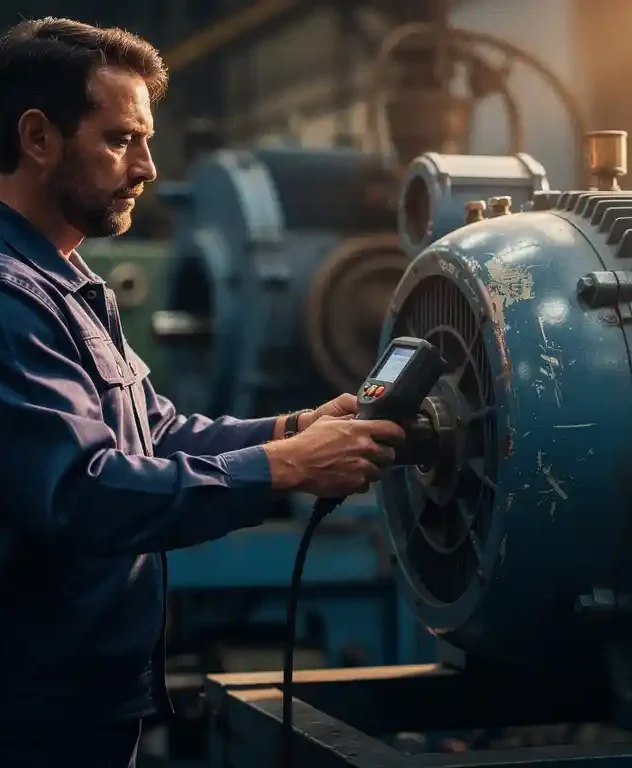
Bij twijfel over de meetkwaliteit is het verstandig om een tweede meting uit te voeren met een andere sensor of door een andere specialist. Overeenstemming tussen twee onafhankelijke metingen vergroot het vertrouwen in de beoordeling aanzienlijk. Op-locatie trillingsmetingen door een gecertificeerde specialist bieden in dit soort situaties de meeste zekerheid.
Hoe reduceer je meetonzekerheid bij routinematige conditiemonitoring?
Meetonzekerheid bij routinematige conditiemonitoring reduceer je door consequent te werken met vaste meetpunten, een vaste montagemethode en stabiele bedrijfsomstandigheden. Standaardisatie is het sleutelwoord: zolang elke meting onder dezelfde condities wordt uitgevoerd, is de onderlinge vergelijkbaarheid hoog, ook als de absolute nauwkeurigheid beperkt is.
Concrete maatregelen die de meetonzekerheid structureel verlagen:
- Gebruik permanente meetpunten: Markeer of monteer vaste bevestigingspunten op de machine, zodat elke meting op exact dezelfde locatie plaatsvindt.
- Kies voor geschroefde montage: Schroef de sensor vast of gebruik een gepolijste magneetadapter voor consistente koppeling met het oppervlak.
- Meet altijd onder nominale belasting: Noteer het toerental en de belasting bij elke meting en meet alleen wanneer de machine stabiel in bedrijf is.
- Kalibreer meetapparatuur regelmatig: Volg de kalibratie-intervallen van de fabrikant en documenteer de kalibratiehistorie.
- Gebruik trendanalyse in plaats van absolute waarden: Bij conditiemonitoring is de verandering over tijd vaak betrouwbaarder dan de absolute meetwaarde. Een stijgende trend is al een signaal, ook als de absolute waarde nog binnen de norm valt.
Software voor conditiemonitoring helpt bij het automatisch vastleggen van meetomstandigheden en het signaleren van afwijkingen ten opzichte van de historische trend. Dit maakt de beoordeling minder afhankelijk van individuele meetnauwkeurigheid en vergroot de betrouwbaarheid van het onderhoudsprogramma als geheel.
Hoe EME helpt bij betrouwbare trillingsanalyse
EME voert trillingsmetingen en trillingsanalyses uit bij elektromotoren, pompen, ventilatoren en andere roterende machines, direct op locatie bij de klant. De aanpak is gericht op het minimaliseren van meetonzekerheid en het leveren van een beoordeling waarop gefundeerde onderhoudsbeslissingen kunnen worden gebaseerd.
- Gecertificeerde technici met diepgaande kennis van ISO 10816-grenswaarden en ATEX-omgevingen
- Vaste meetprotocollen en gekalibreerde meetapparatuur voor consistente, vergelijkbare resultaten
- Directe koppeling van de meting aan een advies: uitlijning, balancering, lagervervanging of revisie
- Integratie van trillingsmetingen in een breder conditiemonitoringprogramma voor proactief onderhoud
- 24/7 beschikbaarheid bij acute storingen waarbij trillingsgedrag een rol speelt
Wil je weten hoe EME de meetonzekerheid bij jouw installaties in kaart brengt en welke onderhoudsaanpak daarbij past? Neem contact op voor een vrijblijvend gesprek met een van onze specialisten.